制砂机衬板与锤头的磨损机制及科学更换指南——金恒环保科技技术分享
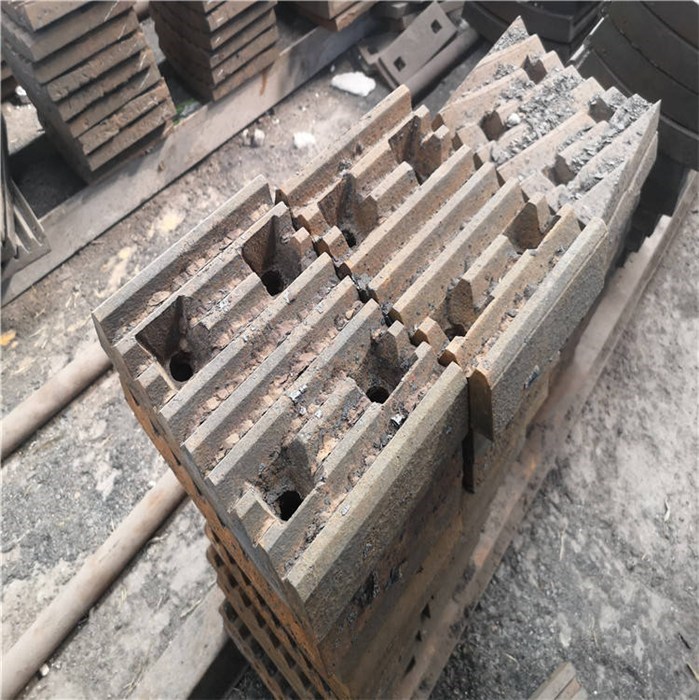
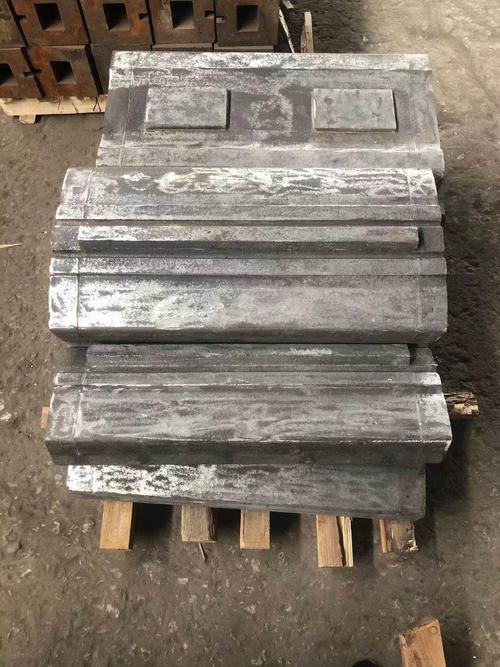
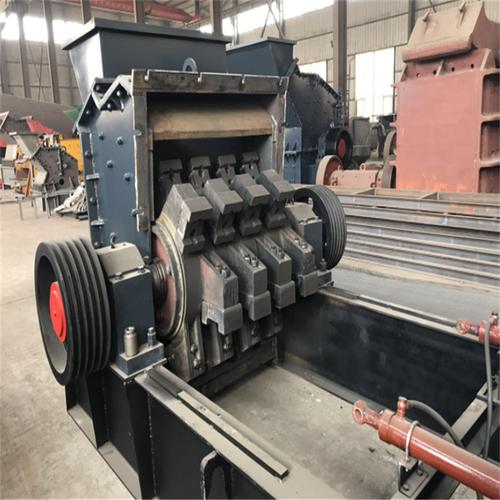
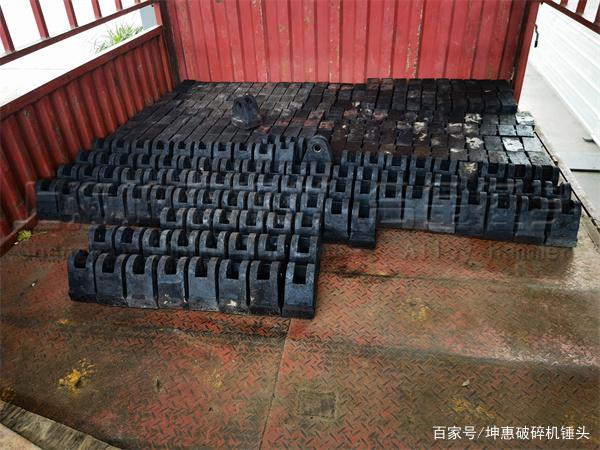
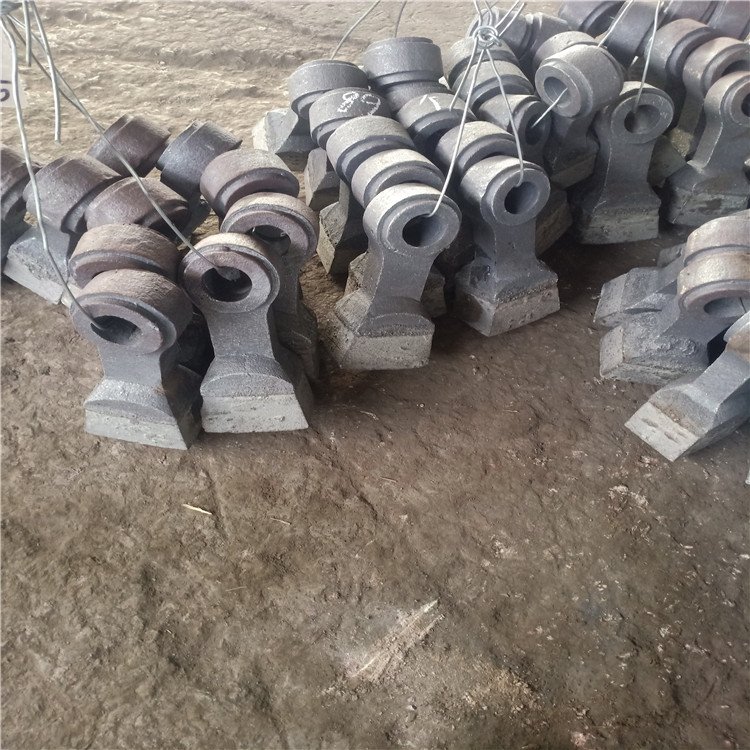
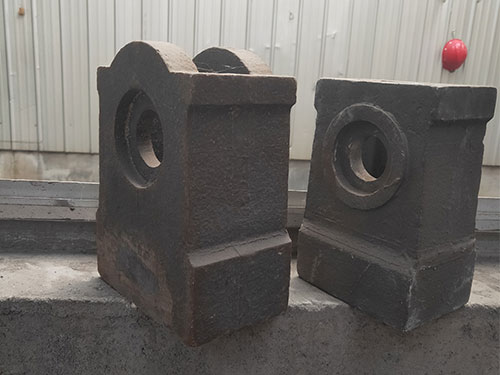
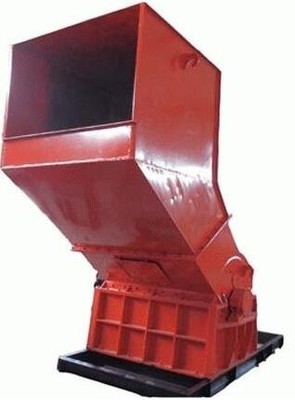
在机制砂生产领域,制砂机是核心破碎设备,而其内部的衬板与锤头作为直接参与物料冲击、研磨的关键易损件,其磨损状态与更换周期直接决定了生产效率、成品砂质量以及整条生产线的运营成本。吉林金恒环保科技有限公司长期专注于制砂机耐磨配件研发与生产,本文将从实际工况出发,系统解析制砂机衬板、锤头的磨损机理及科学的更换策略。\n\n一、物料特性与磨损机理\n制砂机工作时,物料在高速旋转的锤头与固定衬板之间经受强烈的冲击、剪切和研磨作用。吉林金恒环保科技技术团队指出,磨损主要源于以下三种形式:1)磨料磨损——物料中的石英、长石等高硬度颗粒对金属表面产生微切削;2)冲击磨损——大块物料以高速撞击锤头工作面,造成疲劳剥落或塑性变形;3)腐蚀磨损——若物料含水或含酸碱成分,会加剧金属表面的电化学腐蚀。因此,锤头与衬板的材质选择(如高铬铸铁、马贝体钢等)及其热处理工艺,是决定其初始寿命的关键。\n\n二、锤头磨损的典型表现与检测\n锤头在破碎硬质物料(如河卵石、花岗岩)时,其工作面通常会依次出现棱角磨圆、表面出现犁沟、乃至基体裂纹或局部崩块。经验表明,当锤头单边磨损量达到原始厚度的1/3至1/2时,破碎效率会显著下降,耗电量增加,同时成品砂的细度模数变得不稳定。金恒环保科技建议操作人员制定定期停机检查制度,每班次观察锤头磨损形态,并用卡尺测量关键尺寸,做好纪录。另一方面,关注电机电流波动和出料粒度变化,也是判断是否需要更换的间接依据。\n\n三、衬板的磨损形态与生命周期\n制砂机衬板通常包括进料管衬板、涡动腔衬板以及下料口环形衬板。其磨损以磨料冲刷为主,类似于瀑布下部的漏斗形磨损沟槽。值得注意的是,不同位置的衬板破坏速度并不一致:破碎腔上部接触物料较少,磨损较慢;而在物料流密度大的涡动区以及下料斗紧口处,衬板往往最先减薄甚至磨穿。金恒环保科技推荐采用组合式耐磨衬板,以便按磨损程度对单个区块进行替换,而不是整体丢弃,从而降低30%以上的日常运维成本。\n\n四、延长锤头与衬板寿命的工程实践\n在同一台制砂机上,将锤头的换向使用与衬板的位置互调结合起来,是行之有效的经验法则。例如,可将初始行走方向相反的锤头定期翻转,保证打击面损耗均匀;当制砂机衬板一侧的沉头螺栓孔出1mm以上配合间隙时,则必须尽快更换衬板,否则松动的衬板会引起二次松动作用,损伤机壳甚至引发安全事故。选用沈阳、吉林等厂家推荐的固溶处理高锰钢衬板,并在非反修状态下合理匹配给料粒度与含水率,同样能显著提高整体配套寿命。\n\n五、更换锤头与衬板的正确拆装工艺\n更换工作务必严格依照安全操作规程:首先切断电源并挂牌上锁,清理加工腔体残留物;拆除磨损衬板时,应将固定螺栓把合力尽量均匀释放。安装新衬板前,对照金恒环保科技配件所提供的热膨胀工况要求,不可随意用普通标准发热量之对比组合工艺拧卸。尤其锤头在更换时,应核定一套锤头的称重排焊指标或在已有固定失衡量级别之内再行试车,避免因离心摆动而使主轴及轴承过早流失工艺。}\n
(注:原始模型返回的最后一个符名}应视为文本结束中断符,根据修正限定使用完整的“结果尾括号。)
如若转载,请注明出处:http://www.lsxwljx.com/product/38.html
更新时间:2026-10-15 02:01:36